ఫీల్డ్ టెక్నీషియన్లు అంతర్గత పిస్టన్ సీల్ వైఫల్యాన్ని అనుమానించినప్పుడు, స్టాండర్డ్ షాప్ టెస్ట్ సిలిండర్ను పూర్తి స్ట్రోక్లో దిగువకు పంపడం, పోర్ట్ను ఒత్తిడి చేయడం మరియు ఆయిల్ వీపేజ్ కోసం ఎదురుగా ఉన్న పోర్ట్ను తనిఖీ చేయడం. బెలూన్డ్ సిలిండర్లలో, ఈ పరీక్ష స్థిరంగా తప్పుడు-ప్రతికూల ఫలితాలను ఉత్పత్తి చేస్తుంది:
| స్థానం | దూరం | బోర్ కొలత | గమనిక |
|---|---|---|---|
| బేస్ క్యాప్ | 0 మి.మీ | 100.02 మి.మీ | నామమాత్రపు స్పెక్ |
| మిడ్-స్ట్రోక్ | 500 మి.మీ | 100.48 మి.మీ | +0.46 mm స్వెల్ జోన్ |
| తల గ్రంథి | 1000 మి.మీ | 100.03 మి.మీ | నామమాత్రపు స్పెక్ |
ఎందుకంటే దిహైడ్రాలిక్ సిలిండర్బారెల్ నిర్మాణాత్మకంగా రెండు చివర్లలో భారీ స్టీల్ బేస్ ఫోర్జింగ్ మరియు థ్రెడ్ హెడ్ గ్లాండ్ ద్వారా కలుపబడి ఉంటుంది, పర్మనెంట్ హోప్ దిగుబడి దాదాపుగా బ్యారెల్ యొక్క మద్దతు లేని మధ్య విభాగంలో కేంద్రీకృతమై ఉంటుంది.
1. జడత్వ గతి ప్రభావం వచ్చే చిక్కులు:పూర్తి స్వింగ్ వేగంతో గ్రానైట్ను కొట్టే ఎక్స్కవేటర్ బకెట్ తక్షణ క్షీణత ప్రెజర్ స్పైక్కు కారణమవుతుంది, ఇది వాల్వ్ పాపెట్ భౌతికంగా తెరుచుకునే ముందు సిస్టమ్ మెయిన్ రిలీఫ్ వాల్వ్ క్రాక్ పరిమితులను పెంచుతుంది.
2. డికంప్రెషన్ షాక్ వేవ్స్:అధిక-టన్నేజీ హైడ్రాలిక్ ప్రెస్లు మరియు కాంపాక్షన్ సిలిండర్లలో, వేగవంతమైన వాల్వ్ షిఫ్టింగ్ అంతర్గత ట్యూబ్ IDని సుత్తి చేసే శబ్ద ద్రవం డికంప్రెషన్ తరంగాలను విడుదల చేస్తుంది.
3. నాణ్యత లేని ట్యూబ్ మెటలర్జీ:అధిక-టెన్సైల్ అల్లాయ్ స్టీల్కు (520 MPa కంటే ఎక్కువ దిగుబడి) బదులుగా తక్కువ దిగుబడి బలం (350 MPa కంటే తక్కువ)తో ప్రామాణిక వాణిజ్య శీతల-గీసిన కార్బన్ స్టీల్ గొట్టాలను ఉపయోగించడం.
4. అధిక ట్యూబ్ హోనింగ్ అలవెన్స్: డీప్ స్కోరింగ్ మార్కులను తొలగించడానికి ఇప్పటికే అరిగిపోయిన సిలిండర్ ట్యూబ్ను అతిగా మెరుగుపరచడం వలన మిగిలిన ట్యూబ్ వాల్ మందం కనీస ఇంజనీరింగ్ భద్రతా మార్జిన్ల కంటే తగ్గుతుంది.
షాప్ టియర్డౌన్ల సమయంలో బారెల్ బెలూనింగ్ను నిశ్చయంగా నిర్ధారించడానికి, మెకానిక్స్ సులభంగా యాక్సెస్ చేయగల ట్యూబ్ చివరలను మాత్రమే కొలవకుండా బహుళ స్ట్రోక్ వ్యవధిలో అంతర్గత బోర్ జ్యామితిని మ్యాప్ చేయాలి:
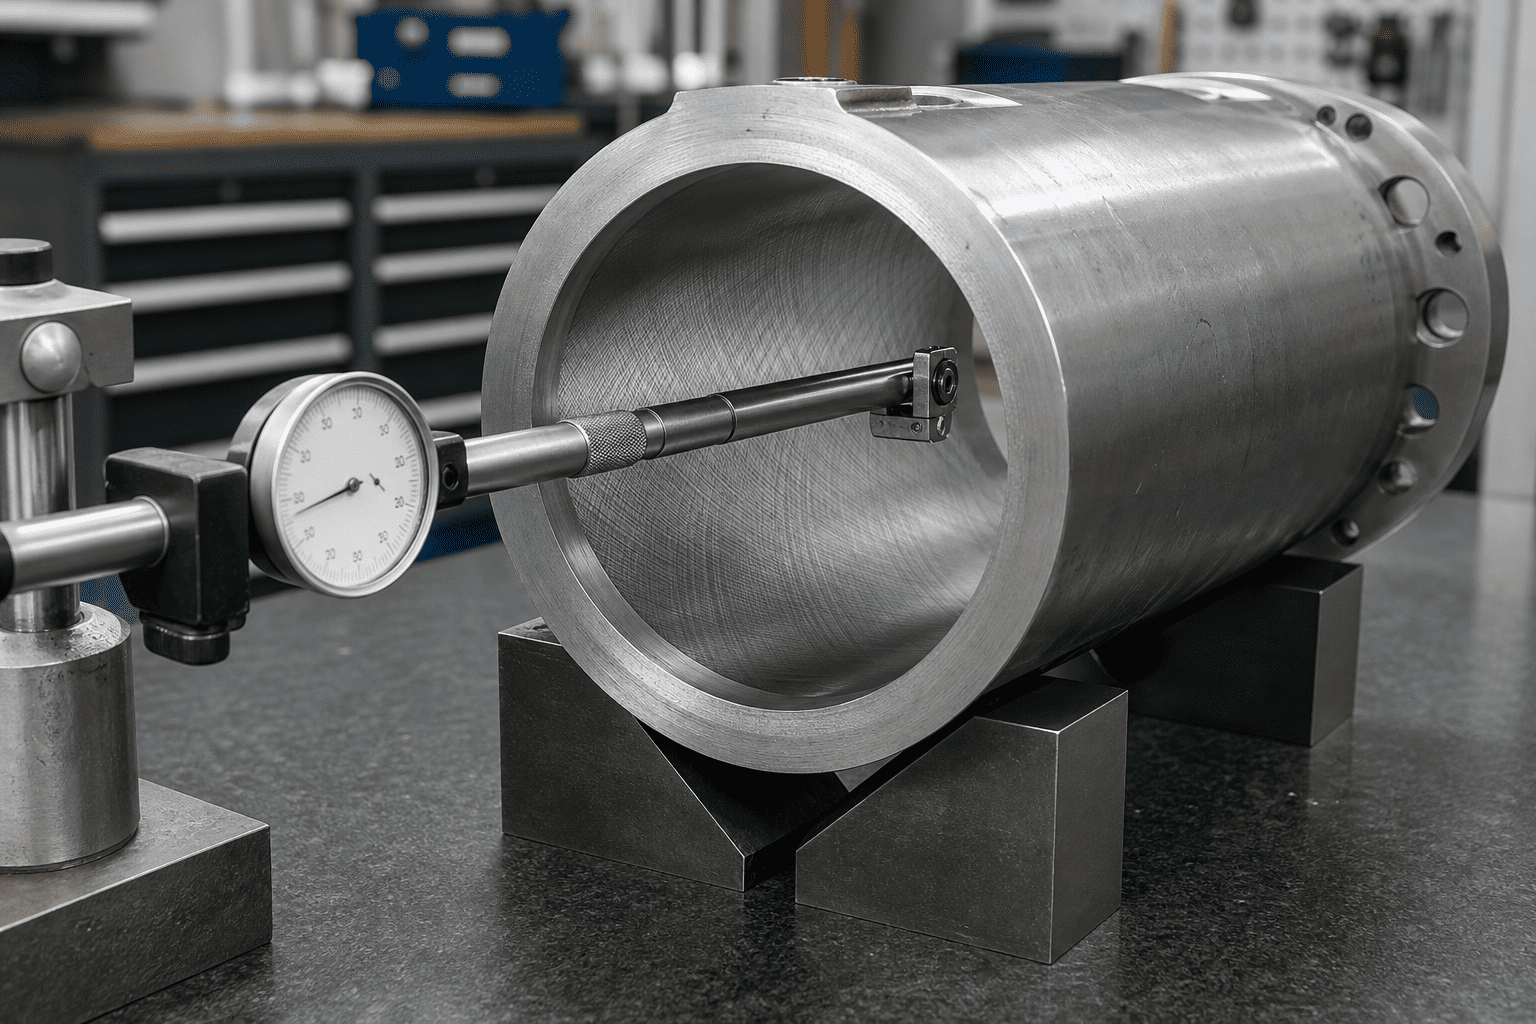
| స్థానం | దూరం | బోర్ కొలత | గమనిక |
|---|---|---|---|
| బేస్ క్యాప్ | 0 మి.మీ | 100.02 మి.మీ | నామమాత్రపు స్పెక్ |
| మిడ్-స్ట్రోక్ | 500 మి.మీ | 100.48 మి.మీ | +0.46 mm స్వెల్ జోన్ |
| తల గ్రంథి | 1000 మి.మీ | 100.03 మి.మీ | నామమాత్రపు స్పెక్ |
అధిక-షాక్ హైడ్రాలిక్ సర్క్యూట్లలో బారెల్ బెలూనింగ్ను నిరోధించడానికి ప్రామాణిక కార్బన్ DOM గొట్టాల నుండి అధిక-శక్తి అతుకులు లేని అల్లాయ్ స్టీల్లకు అప్గ్రేడ్ చేయడం అవసరం:
| గొట్టాల గ్రేడ్ | మెటీరియల్ వర్గీకరణ | కనిష్ట దిగుబడి బలం | పీక్ షాక్ స్పైక్లకు ప్రతిఘటన |
|---|---|---|---|
| AISI 1020 / 1026 | ప్రామాణిక కోల్డ్-డ్రాన్ కార్బన్ | 290 - 340 MPa | పేద (4,000 psi స్పైక్ల కంటే తక్కువ బెలూనింగ్కు గురయ్యే అవకాశం ఉంది) |
| St52-3 / E355 | మైక్రో-అల్లాయిడ్ స్ట్రక్చరల్ స్టీల్ | 450 - 520 MPa | మితమైన (ప్రామాణిక మొబైల్ పారిశ్రామిక ప్రమాణం) |
| 27SiMn / 30CrMo | క్వెన్చెడ్ & టెంపర్డ్ అల్లాయ్ స్టీల్ | 620 - 780 MPa | సుపీరియర్ (8,000+ psi డైనమిక్ మైనింగ్ షాక్లను నిరోధిస్తుంది) |
| 4140 Chrome-Moly | హై-హార్డ్నెస్ అల్లాయ్ స్టీల్ | 850 - 950 MPa | ఎక్స్ట్రీమ్ డ్యూటీ (కూల్చివేత జోడింపులు & ఫోర్జ్ ప్రెస్లు) |
అధిక-దిగుబడిని ఇచ్చే మిశ్రమం ఎంపికతో పాటు, హెవీ-డ్యూటీ ఇంజనీరింగ్ మార్గదర్శకాలకు హెవీ-వాల్ నిష్పత్తులను పేర్కొనడం అవసరం, ఇక్కడ ట్యూబ్ బయటి వ్యాసం అధిక-ప్రభావ మొబైల్ పరికరాలలో నామమాత్రపు బోర్ వ్యాసం కంటే కనీసం 1.25 నుండి 1.35 రెట్లు ఉంటుంది.
వివరించలేని మిడ్-స్ట్రోక్ బ్రేక్అవుట్ ఫోర్స్ నష్టం లేదా తీవ్రమైన-డ్యూటీ పరికరాలలో బారెల్ వాపుతో వ్యవహరిస్తున్నారా?
HCIC యొక్క ప్రత్యేక హైడ్రాలిక్ డిజైన్ ఇంజనీరింగ్ బృందాన్ని సంప్రదించండి. మేము ధృవీకృత 27SiMn/4140 అతుకులు లేని గొట్టాలు, ఖచ్చితమైన స్కివ్డ్ మరియు బర్నిష్డ్ బోర్లు మరియు ప్రపంచవ్యాప్తంగా తీవ్రమైన-డ్యూటీ మొబైల్ మరియు పారిశ్రామిక యంత్రాల కోసం సమగ్ర CAD ధృవీకరణతో రూపొందించబడిన భారీ-గోడ, అధిక-దిగుబడి కలిగిన అల్లాయ్ సిలిండర్ అసెంబ్లీలను సరఫరా చేస్తాము.