
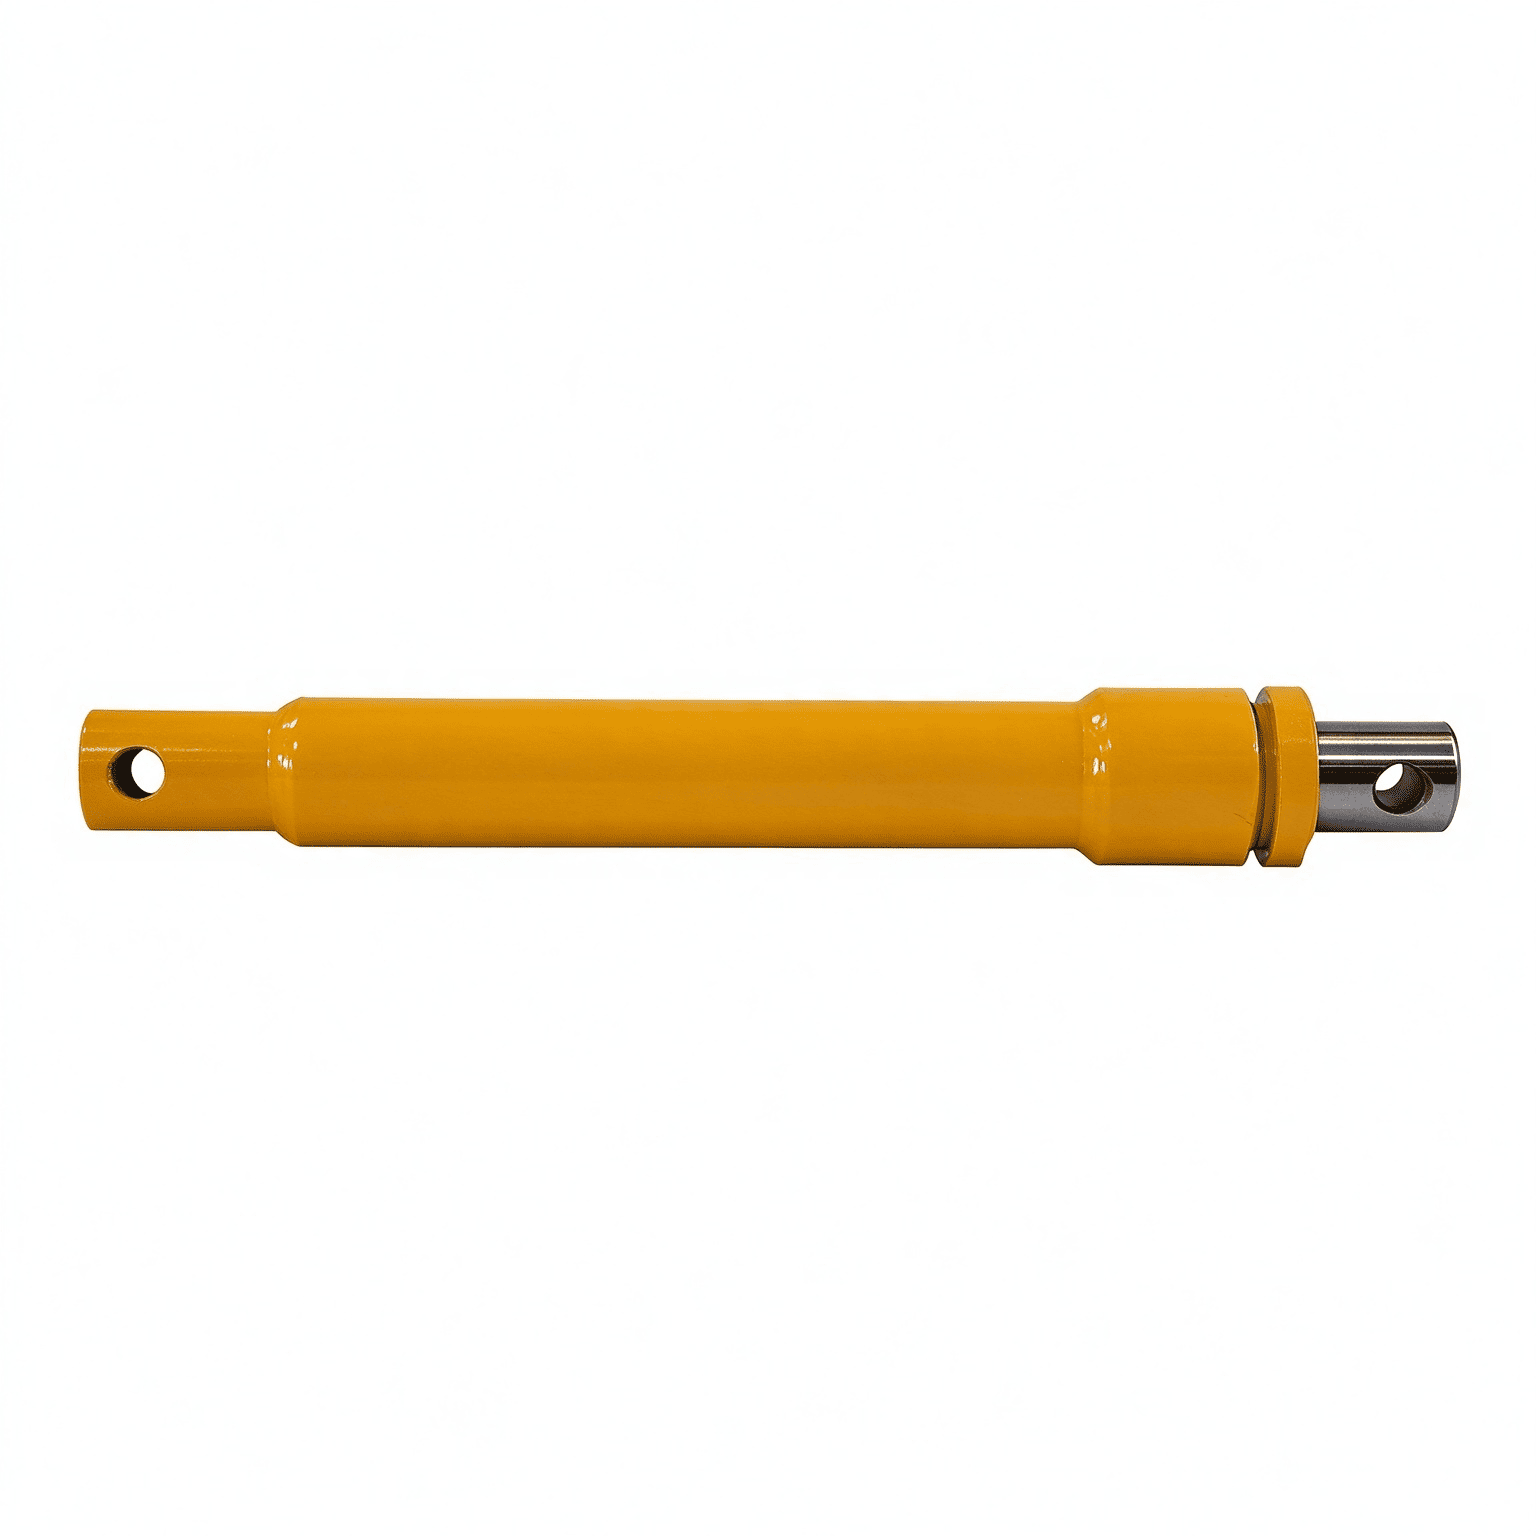
హై-సైకిల్ ఇండస్ట్రియల్ మరియు మొబైల్ పరికరాలలో-స్క్రాప్ మెటల్ బేలర్స్, రిఫ్యూజ్ కాంపాక్టర్లు, కలప ప్రాసెసర్లు మరియు ఆటోమేటెడ్ ఫార్మింగ్ ప్రెస్లతో సహా-సైకిల్ సమయం నేరుగా వాణిజ్య లాభదాయకతను నియంత్రిస్తుంది. అన్లోడ్ చేయబడిన అప్రోచ్ స్ట్రోక్ సమయంలో మెషిన్ ఆపరేటర్లు మెరుపు-వేగవంతమైన టూల్ అడ్వాన్స్ను డిమాండ్ చేస్తారు, టూల్ వర్క్పీస్ను నిమగ్నం చేసిన తర్వాత వెంటనే భారీ టోన్ను తీసుకుంటారు.
సాంప్రదాయకంగా, అధిక ఎక్స్టెన్షన్ స్పీడ్ను సాధించడానికి పెద్ద పరిమాణంలో ఇన్స్టాల్ చేయడం అవసరంహైడ్రాలిక్ పంపులు, పెద్ద డిస్ప్లేస్మెంట్ ఎలక్ట్రిక్ మోటార్లు మరియు భారీ చమురు రిజర్వాయర్లు. అయినప్పటికీ, ఈ బ్రూట్-ఫోర్స్ విధానం తీవ్రమైన లోపాలను పరిచయం చేస్తుంది:
A హైడ్రాలిక్ సిలిండర్పునరుత్పత్తి సర్క్యూట్ (తరచుగా అవకలన సర్క్యూట్ అని పిలుస్తారు) ఈ అసమర్థతను తొలగిస్తుంది. రాడ్ ఎండ్ నుండి విడుదలయ్యే ఎగ్జాస్ట్ ఆయిల్ను రిజర్వాయర్కు డంప్ చేయకుండా నేరుగా పిస్టన్ బ్లైండ్ ఎండ్లోకి తిరిగి పంపడం ద్వారా, సిలిండర్ దాని స్వంత స్థానభ్రంశం చెందిన ద్రవాన్ని తిరిగి ఉపయోగించి పొడిగింపు వేగాన్ని 150% నుండి 250% వరకు ఒకే క్యూబిక్ సెంటీమీటర్ ద్వారా పంప్ స్థానభ్రంశం పెంచకుండా వేగవంతం చేస్తుంది.

పునరుత్పత్తి సర్క్యూట్లు అధిక వేగాన్ని ఎలా సాధిస్తాయో అర్థం చేసుకోవడానికి, ద్రవ శక్తి ఇంజనీర్లు వాటి మధ్య అవకలన ప్రాంతాన్ని పరిశీలిస్తారుహైడ్రాలిక్ సిలిండర్బోర్ మరియు పిస్టన్ రాడ్:
పునరుత్పత్తి సర్క్యూట్లు అత్యుత్తమ వేగ ప్రయోజనాలను అందజేస్తుండగా, సరికాని వాల్వ్ ఎంపిక లేదా తక్కువ పరిమాణంలో ఉన్న సిలిండర్ పోర్ట్లు ఫీల్డ్లో తీవ్రమైన కార్యాచరణ వైఫల్యాలకు కారణమవుతాయి:
క్యాప్ ఎండ్లోకి ప్రవేశించే ద్రవం పంప్ యొక్క రేట్ అవుట్పుట్ (తరచుగా 2 నుండి 3 సార్లు పంపు ప్రవాహం) కంటే గణనీయంగా ఎక్కువగా ఉన్నందున, ప్రామాణిక సిలిండర్ పోర్ట్లు తీవ్రమైన ప్రవాహ పరిమితులుగా మారతాయి. అధిక ద్రవం వేగం విపరీతమైన అల్లకల్లోలం, ద్రవం కోత మరియు స్థానికీకరించిన చమురు ఉష్ణోగ్రతలు 100°C కంటే ఎక్కువగా ఉంటాయి, దీనివల్ల యాంటీ-వేర్ సంకలిత ప్యాకేజీల వేగవంతమైన క్షీణత మరియు పిస్టన్ సీల్స్ గట్టిపడతాయి.

పునరుత్పత్తి లూప్లో బాహ్య కౌంటర్ బ్యాలెన్స్ వాల్వ్ లేదా నిర్బంధ డైరెక్షనల్ కంట్రోల్ స్పూల్ తప్పుగా ఉంచబడితే, రిటర్నింగ్ ఆయిల్ క్యాప్ ఎండ్కు స్వేచ్ఛగా ప్రవహించదు. యాన్యులస్ కుహరంలో చిక్కుకున్న ద్రవం తీవ్రమైన ఒత్తిడి గుణకారం, సిలిండర్ బారెల్ ఉబ్బడం, పిస్టన్ను పుట్టగొడుగులుగా మార్చడం లేదా రాడ్ గ్లాండ్ థ్రెడ్లను విచ్ఛిన్నం చేయడం వంటివి అనుభవిస్తుంది.
పునరుత్పత్తి సర్క్యూట్లను ఏకీకృతం చేయడానికి ద్రవ శక్తి రూపకల్పన నియమాలను జాగ్రత్తగా పాటించడం అవసరం:
| సర్క్యూట్ భాగం | సిఫార్సు చేయబడిన ఇంజనీరింగ్ స్పెసిఫికేషన్ | నివారించాల్సిన ప్రమాదకరమైన డిజైన్ లోపం |
|---|---|---|
| డైరెక్షనల్ కంట్రోల్ వాల్వ్ | 1.5× నుండి 2.5× పంప్ ఫ్లో కోసం రేట్ చేయబడిన భారీ స్పూల్ | ప్రవాహాన్ని పంప్ చేయడానికి ఖచ్చితంగా స్పూల్ని సైజింగ్ చేయడం (అధిక బ్యాక్ప్రెషర్ & స్టాలింగ్కు కారణమవుతుంది) |
| రీజెనరేటివ్ సెలెక్టర్ వాల్వ్ | లో-ప్రెజర్-డ్రాప్, పైలట్-ఆపరేటెడ్ లాజిక్ ఎలిమెంట్ లేదా PO చెక్ | డైరెక్ట్-యాక్టింగ్ రిలీఫ్ వాల్వ్లను ఉపయోగించడం (తీవ్రమైన ఫ్లో థ్రోట్లింగ్ & హీట్కి కారణమవుతుంది) |
| సిలిండర్ పోర్ట్ సైజింగ్ | SAE కోడ్ 61/62 4-బోల్ట్ ఫ్లాంజ్ లేదా భారీ SAE ORB | చిన్న పైపు థ్రెడ్లను ఉపయోగించడం (ద్రవం మకా మరియు పోర్ట్ థ్రెడ్ కోతకు కారణమవుతుంది) |
| కౌంటర్ బ్యాలెన్స్ వాల్వింగ్ | పునరుత్పత్తి బైపాస్ వెలుపల తప్పనిసరిగా వెంట్ చేయాలి లేదా ఉంచాలి | లోడ్ హోల్డింగ్ వాల్వ్కు వ్యతిరేకంగా బ్యాక్ప్రెజర్ను ట్రాప్ చేయడం (హింసాత్మక వేటకు కారణమవుతుంది) |
| హైడ్రాలిక్ వడపోత | విజువల్ బైపాస్తో 10-మైక్రాన్ సంపూర్ణ రిటర్న్-లైన్ ఫిల్ట్రేషన్ | హై-స్పీడ్ రీజెనరేటివ్ షిఫ్టింగ్ స్పూల్ను కాలుష్యం జామ్ చేస్తుంది |
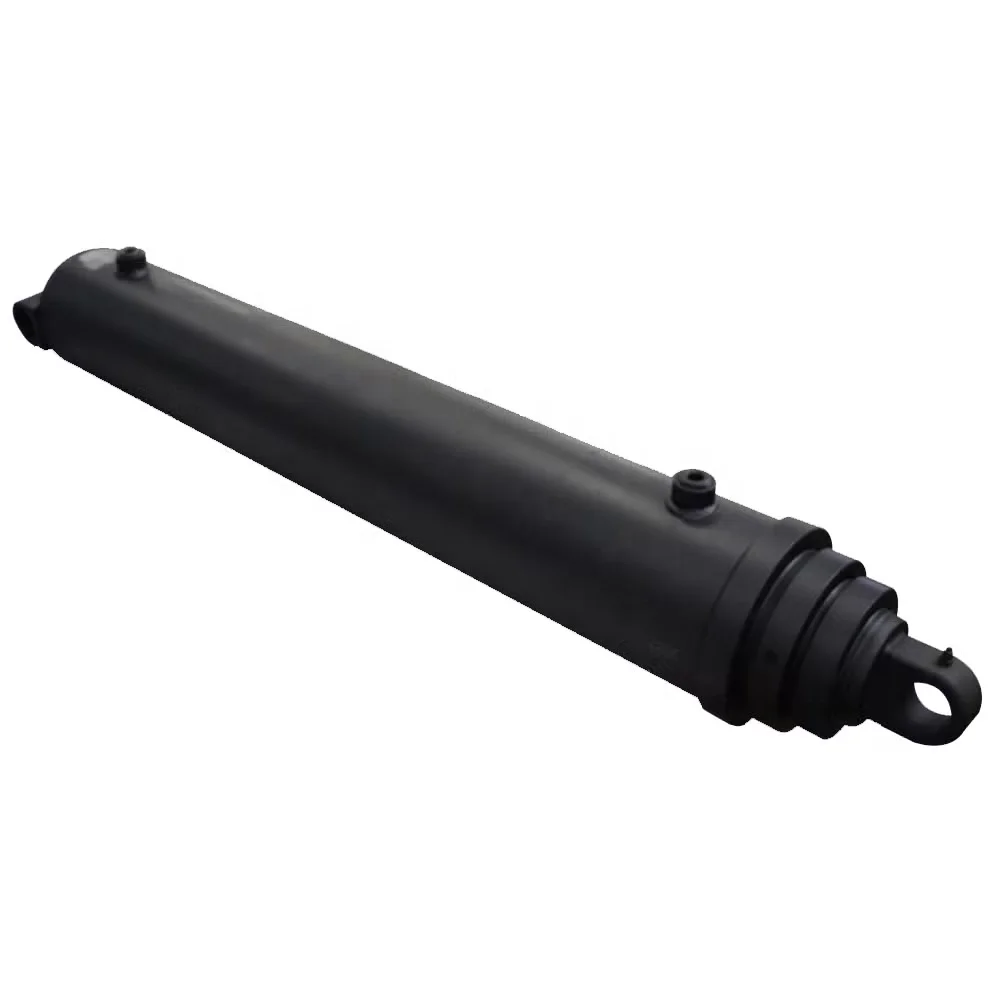
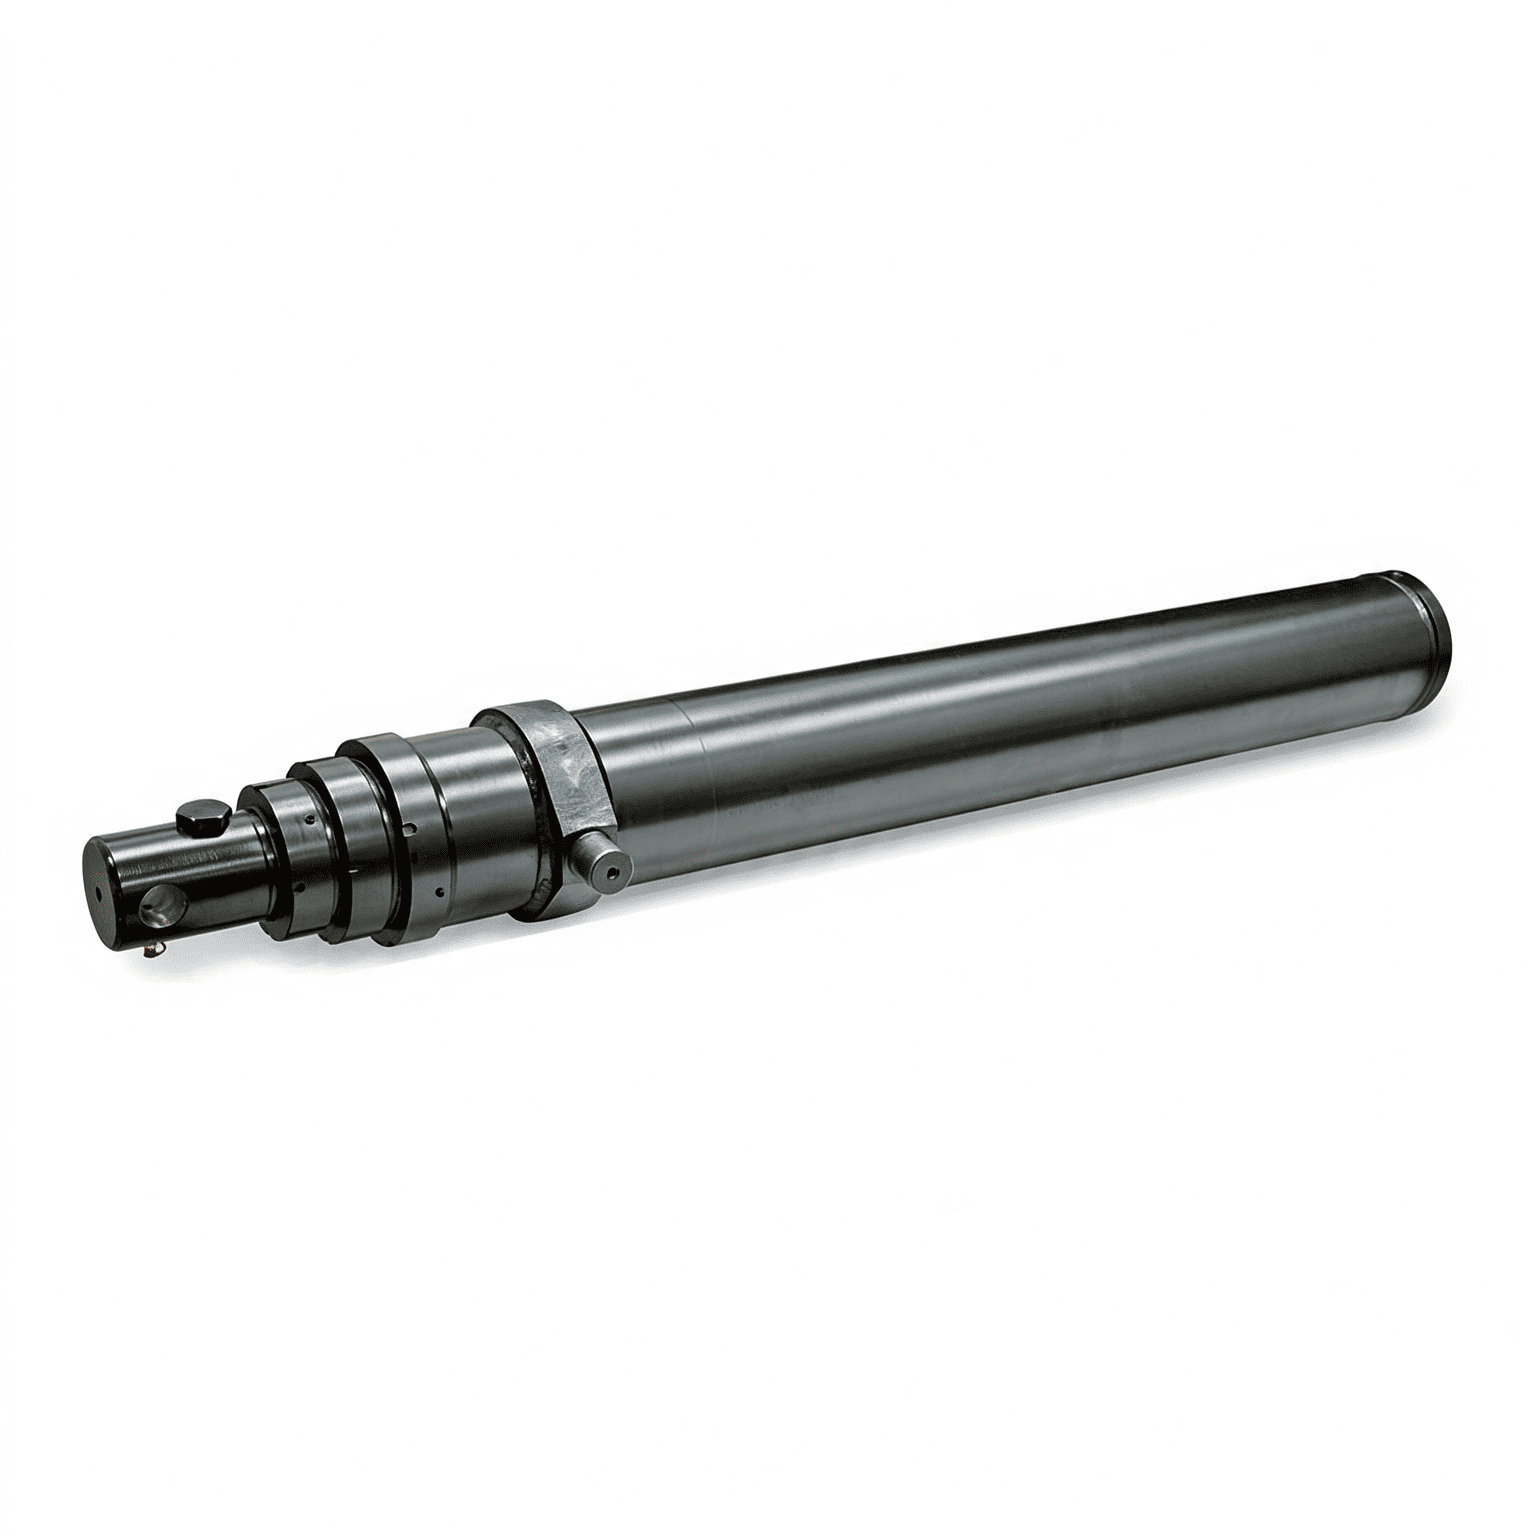
HCIC వద్ద, మేము సిలిండర్ బారెల్పై నేరుగా మౌంట్ చేయబడిన ఇంటిగ్రేటెడ్ రీజెనరేటివ్ మానిఫోల్డ్ బ్లాక్లతో అనుకూల హైడ్రాలిక్ సిలిండర్లను డిజైన్ చేస్తాము.
జీరో ఎక్స్టర్నల్ ప్లంబింగ్:మానిఫోల్డ్ బ్లాక్లు నేరుగా బోల్ట్ చేయబడ్డాయిహైడ్రాలిక్ సిలిండర్వైఫల్యానికి గురయ్యే బాహ్య ఉక్కు గొట్టాలు మరియు అధిక పీడన గొట్టం కొరడాలను తొలగించండి.
ఆప్టిమైజ్ చేసిన హై-ఫ్లో పోర్టింగ్:కస్టమ్-మెషిన్డ్ ఓవర్సైజ్డ్ ఫ్లూయిడ్ ప్యాసేజ్లు 24/7 నిరంతర ఆపరేషన్ సమయంలో చమురు వేడెక్కడాన్ని నివారిస్తుంది, దిగువ ద్రవ వేగాన్ని నిర్వహిస్తుంది.
అనుకూల పైలట్ వాల్వింగ్:ఫ్యాక్టరీ-కాలిబ్రేటెడ్ సీక్వెన్స్ కాట్రిడ్జ్లు త్వరితగతిన ముందస్తు నుండి పూర్తి-టన్నుల క్రషింగ్కు అతుకులు, షాక్-రహిత పరివర్తనను నిర్ధారిస్తాయి.