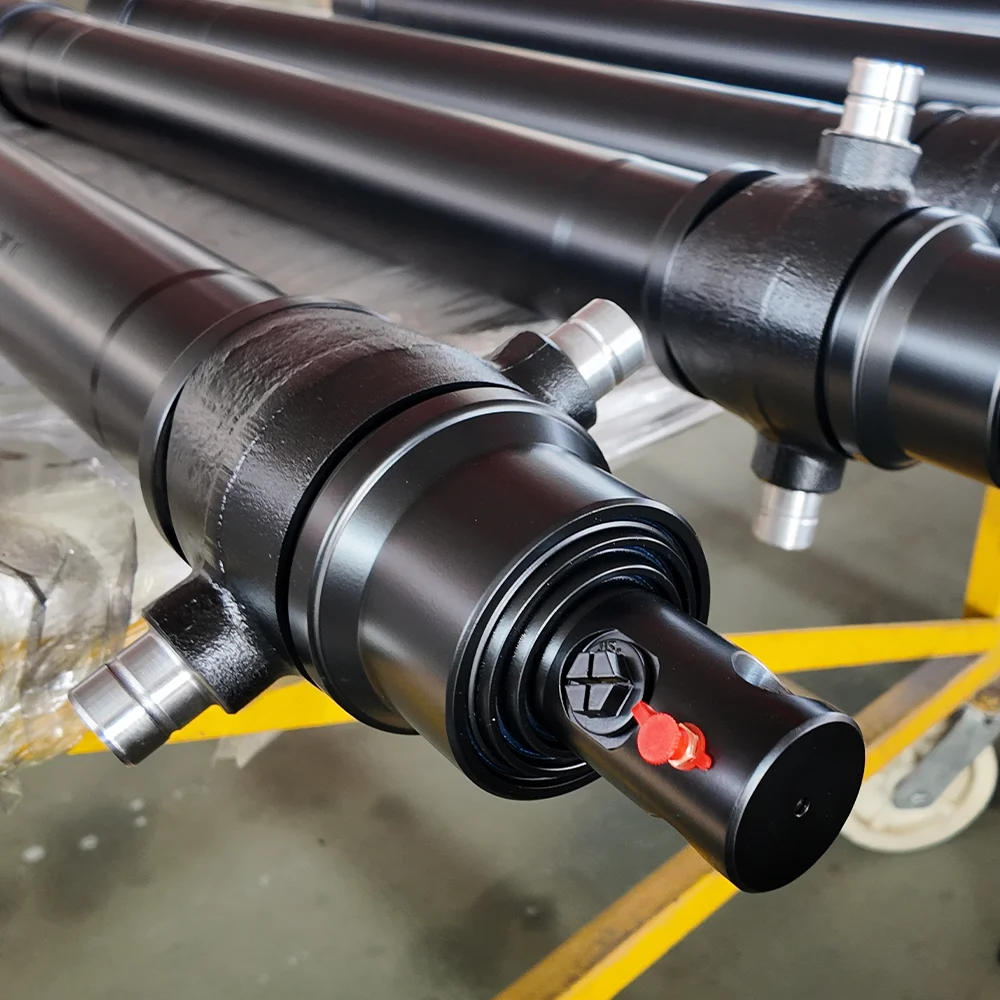
ఎప్పుడుహైడ్రాలిక్ సిలిండర్లువిఫలమైతే, ఫీల్డ్ టెక్నీషియన్లు సహజసిద్ధంగా బారెల్ లోపల చూస్తారు-పిస్టన్ సీల్స్, రాడ్ క్రోమ్ మరియు వైపర్ రింగ్లను తనిఖీ చేస్తారు. అయినప్పటికీ, ఎక్స్కవేటర్లు, మైనింగ్ పారలు, రిఫ్యూజ్ ప్యాకర్లు మరియు ఆర్టిక్యులేటింగ్ వీల్ లోడర్లు వంటి తీవ్రమైన-డ్యూటీ మొబైల్ మెషినరీలలో, 40% వరకు షెడ్యూల్ చేయని సిలిండర్ రీప్లేస్మెంట్లు మౌంటు పివట్ పాయింట్ల వద్ద విపత్తు యాంత్రిక వైఫల్యం వల్ల సంభవిస్తాయి: రాడ్ ఐ, బేస్ క్లీవిస్ లేదా బోరెస్పిన్ పిన్.
ఘనీభవించిన, గాల్డ్ లేదా ఓవలైజ్డ్ పైవట్ పిన్ ఆర్టిక్యులేషన్ జాయింట్లను లాక్ చేస్తుంది, పిస్టన్ రాడ్ అంతటా తీవ్రమైన పార్శ్వ బెండింగ్ క్షణాలను ప్రేరేపిస్తుంది మరియు హెడ్ గ్లాండ్ లీకేజీని వేగవంతం చేస్తుంది. ఈ ఇంజనీరింగ్ గైడ్ పిన్ ఐ వేర్ యొక్క రూట్ మెకానిక్లు, తుప్పు పట్టడం నుండి గాలింగ్ను వేరు చేయడానికి ఫోరెన్సిక్ డయాగ్నస్టిక్స్ మరియు హెవీ-డ్యూటీ బుషింగ్లు మరియు గట్టిపడిన అల్లాయ్ పిన్లను ఎంచుకోవడానికి మెటలర్జికల్ బెంచ్మార్క్లను వివరిస్తుంది.
| వైఫల్యం మోడ్ | భౌతిక మూల కారణం | దృశ్య / వినగల సంతకం |
|---|---|---|
| అంటుకునే గాలింగ్ | విపరీతమైన సంపర్క ఒత్తిడిలో సరిహద్దు లూబ్రికేషన్ నష్టం నుండి మెటల్-టు-మెటల్ మైక్రో-వెల్డింగ్ | పిన్పై లోతైన రేఖాంశ గోజ్లు; ఉచ్చారణ సమయంలో అధిక-పిచ్ స్క్రీచింగ్; పిన్ను స్వాధీనం చేసుకున్నారు |
| తుప్పు పట్టడం | మైక్రో-డోలనాలు (<100 um) భారీ కంపనం కింద రక్షిత ఆక్సైడ్ ఫిల్మ్ను విచ్ఛిన్నం చేయడం | ఎర్రటి-గోధుమ (కోకో) పొడి లేదా పిన్ కన్ను నుండి ఏడుస్తున్న నల్ల బురద; గుంటలు కాంటాక్ట్ ఫ్లాట్లు |
| బోర్ ఓవలైజేషన్ (కంటి పొడుగు) | పేరెంట్ స్టీల్ కంటే ఎక్కువ పల్సేటింగ్ షాక్ లోడ్లు మిలియన్ల సైకిళ్లలో శక్తిని ఇస్తాయి | కంటి బోర్ వ్యాసం గుండ్రంగా >0.5 మిమీ వరకు విస్తరించి ఉంటుంది; రివర్సల్స్పై అధిక యాంత్రిక బంధం |
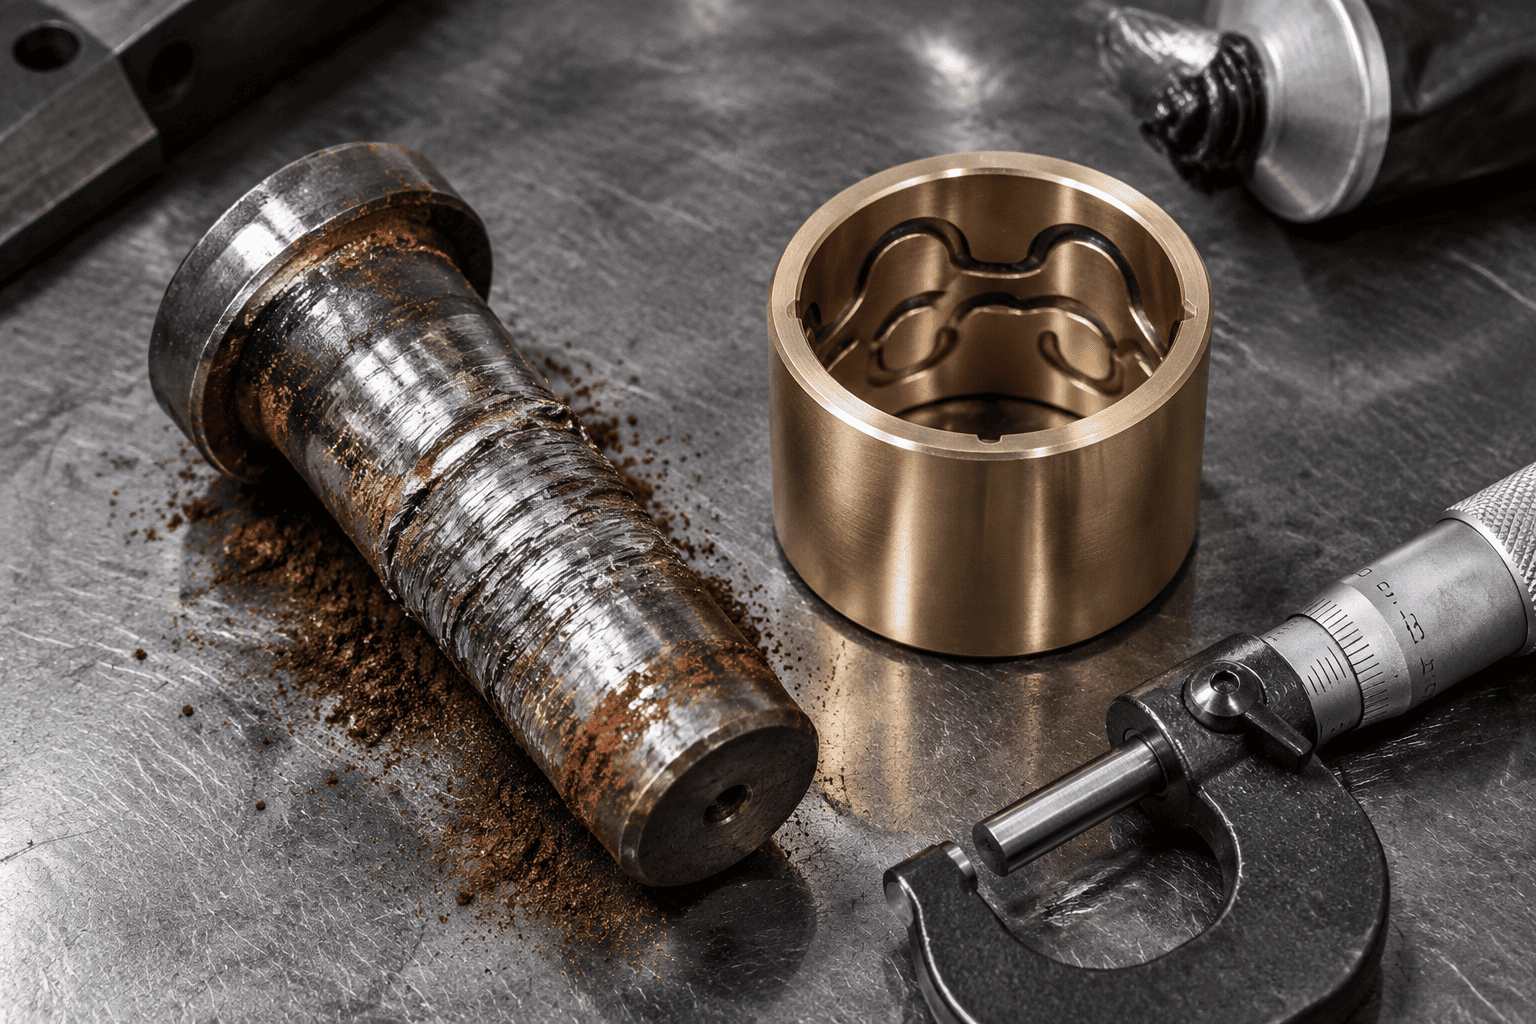
ఒక ఎక్స్కవేటర్ బకెట్ ఉన్నప్పుడుహైడ్రాలిక్ సిలిండర్దట్టమైన బంకమట్టి లేదా రాయిని చీల్చుతుంది, పిన్ మరియు బుషింగ్ అంతటా కాంటాక్ట్ ఒత్తిళ్లు సులభంగా 80 నుండి 100 MPa (11,600 నుండి 14,500 psi) కంటే ఎక్కువగా ఉంటాయి. లూబ్రికేషన్ గ్రీజు ఫిల్మ్ విచ్ఛిన్నమైతే, స్టీల్ పిన్ మరియు స్టీల్ రాడ్ కంటి యొక్క మైక్రోస్కోపిక్ ఉపరితల అసమానతలు నేరుగా తాకుతాయి. ఘర్షణ తక్షణమే 800°C కంటే ఎక్కువ స్థానికీకరించిన వేడిని ఉత్పత్తి చేస్తుంది, దీని వలన మైక్రో-వెల్డ్లు ఏర్పడతాయి మరియు మాతృ లోహం యొక్క భాగాలను చింపివేస్తాయి. గంటల్లో, పిన్ క్లెవిస్ లోపల ఘనపదార్థాన్ని స్వాధీనం చేసుకుంటుంది.
రోడ్ హెడర్లు మరియు హైడ్రాలిక్ హామర్ల వంటి అధిక-ఫ్రీక్వెన్సీ వైబ్రేటింగ్ పరికరాలలో, పివోట్ పిన్ నిరంతర లోడ్లో చిన్న కోణీయ సూక్ష్మ కదలికలకు (50 మైక్రాన్ల కంటే తక్కువ) లోనవుతుంది. ఈ మైక్రో-రబ్బింగ్ గ్రీజును తుడిచివేస్తుంది, మైక్రోస్కోపిక్ ఉక్కు కణాలను పల్వరైజ్ చేస్తుంది. ఈ తాజాగా కత్తిరించిన ఉక్కు కణాలు గాలిలో ఆక్సీకరణం చెందడంతో, అవి గట్టి ఐరన్ ఆక్సైడ్ (Fe₂O₃) ఏర్పడతాయి, ఇది పిన్ ఐని భారీ పరిమాణంలో రుబ్బే ఒక రాపిడి ఎరుపు పాలిషింగ్ రూజ్ను సృష్టిస్తుంది.
సింగిల్-పీస్ నకిలీ రాడ్ కళ్ళు మరియు వెల్డెడ్ బేస్ ప్లేట్లలో, నిరంతర డైరెక్షనల్ హ్యామరింగ్ గుండ్రని పిన్ బోర్ను శాశ్వతంగా పొడుగుచేసిన దీర్ఘవృత్తాకారంగా మార్చడానికి కారణమవుతుంది. క్లియరెన్స్ 0.8 మిమీ (0.030") దాటిన తర్వాత, డైనమిక్ షాక్ లోడ్లు విపరీతంగా విస్తరిస్తాయి, చివరికి కంటి యొక్క 3 గంటలు మరియు 9 గంటల ఒత్తిడి ఏకాగ్రత మూలల్లో హూప్ ఫెటీగ్ క్రాక్లు ప్రారంభమవుతాయి.
సరైన బషింగ్ ఆర్కిటెక్చర్ను ఎంచుకోవడం అనేది 1,000 గంటల మరియు 10,000 గంటల ఇబ్బంది లేని పైవట్ లైఫ్ మధ్య వ్యత్యాసం:
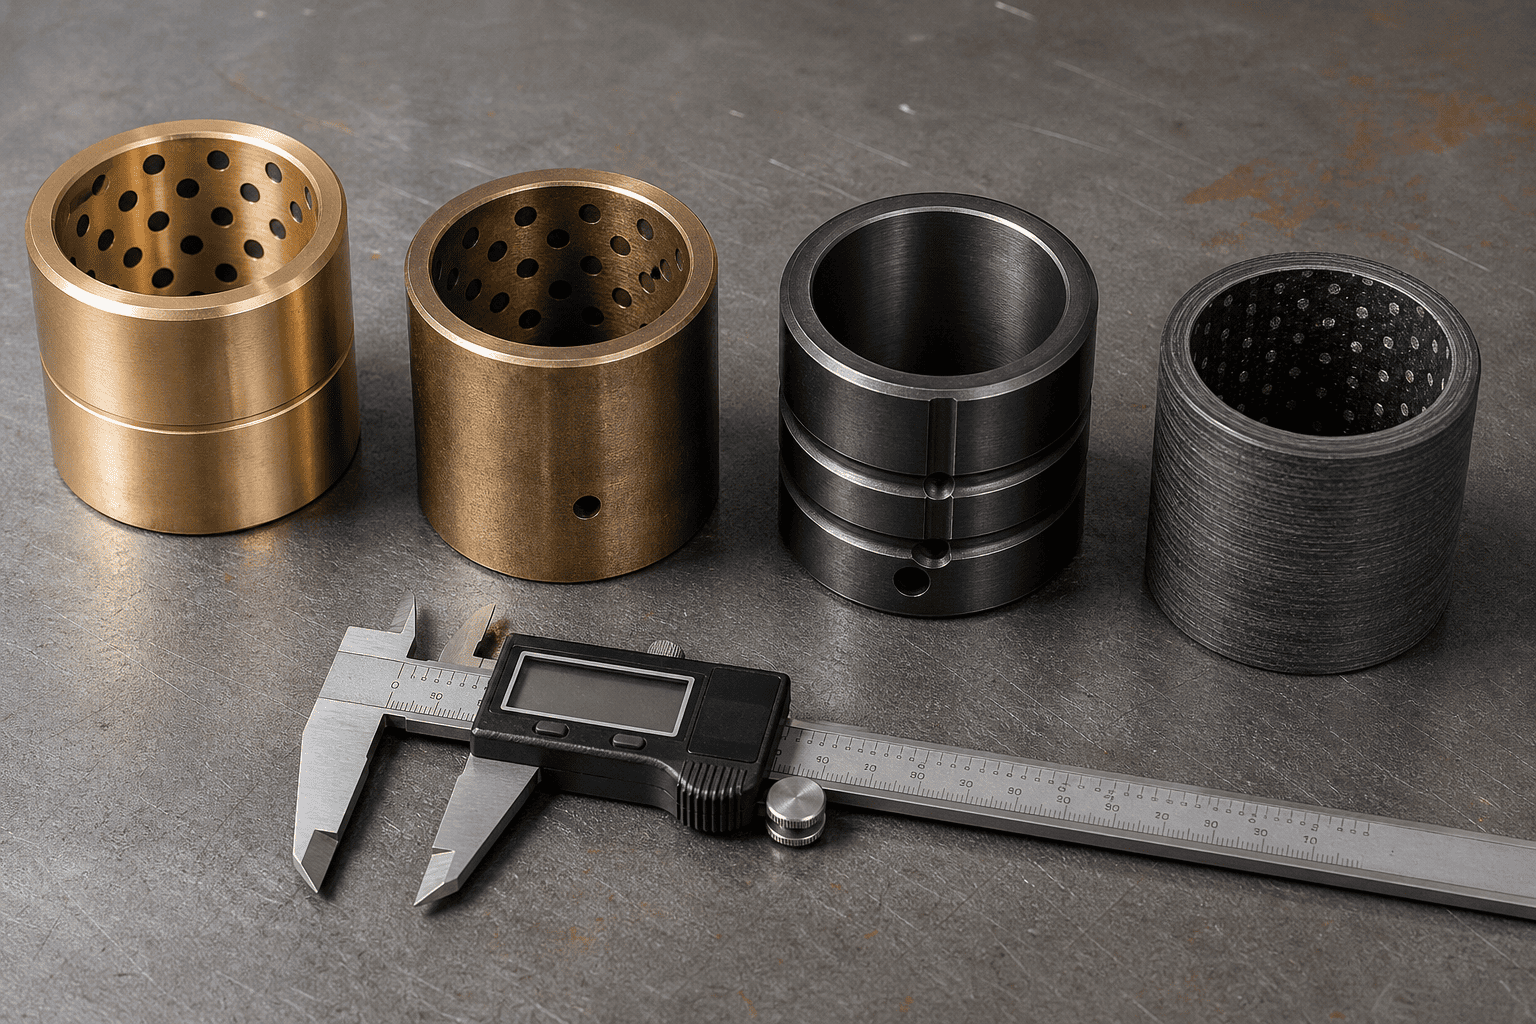
| బుషింగ్ మెటీరియల్ గ్రేడ్ | గరిష్ట డైనమిక్ లోడ్ | సరళత అవసరం | బెస్ట్ ఆపరేటింగ్ సీన్ |
|---|---|---|---|
| హై-లీడ్ కాంస్య (SAE 660 / C93200) | 35 – 45 MPa (మితమైన) | రోజువారీ గ్రీసింగ్ అవసరం | తేలికపాటి పారిశ్రామిక & సాధారణ వ్యవసాయం |
| మాంగనీస్ కాంస్య (C86300 హై-టెన్సిల్) | 70 - 90 MPa (హెవీ-డ్యూటీ) | ఆవర్తన గ్రీసింగ్ అవసరం | తీవ్రమైన ఎర్త్ మూవింగ్ & మైనింగ్ బకెట్ లింకేజ్ |
| కేస్-హార్డెన్డ్ స్టీల్ (8620 కార్బరైజ్డ్ 60HRC) | 120 - 150 MPa (అత్యంత షాక్) | గ్రీసింగ్ + హై ప్రెజర్ మోలీ | ప్యాకర్లు, కోత దవడలు, భారీ క్రషర్లు తిరస్కరించండి |
| PTFE ఫైబర్-గాయం మిశ్రమం (డ్యురాలోన్) | 100 - 140 MPa (జీరో గ్రీజింగ్) | 100% గ్రీజు రహిత స్వీయ కందెన | సబ్సీ, ఫుడ్-గ్రేడ్ & యాక్సెస్ చేయలేని పివోట్లు |
గట్టిపడని వాణిజ్య 1045 కార్బన్ స్టీల్ పిన్ను భారీ సిలిండర్ క్లీవిస్లో ఎప్పుడూ ఇన్స్టాల్ చేయవద్దు. ప్రామాణిక 1045 ఉపరితల కాఠిన్యం 18 నుండి 22 HRC మాత్రమే; ఇది మాంగనీస్ కాంస్య లేదా గట్టిపడిన ఉక్కు బుషింగ్కు వ్యతిరేకంగా వారాల వ్యవధిలో వైకల్యం చెందుతుంది.
బేస్ కోర్ మెటీరియల్: 4140 క్రోమ్-మాలిబ్డినం లేదా 8620 నికెల్-క్రోమియం అల్లాయ్ స్టీల్, విపరీతమైన బెండింగ్ షాక్లను స్నాప్ చేయకుండా గ్రహించడానికి కోర్ టఫ్నెస్ (28–32 హెచ్ఆర్సి) కోసం క్వెన్చ్డ్ మరియు టెంపర్డ్.
సర్ఫేస్ కేస్ హార్డనింగ్: ఇండక్షన్-హార్డెన్డ్ లేదా డీప్ కేస్-కార్బరైజ్డ్ 58 నుండి 62 హెచ్ఆర్సికి కనిష్టంగా 1.5 మిమీ (0.060") లోతు వరకు ఉంటుంది.
ఉపరితల ముగింపు: ప్రెసిషన్ గ్రౌండ్ మరియు రా ≤ 0.2 μm (8 మైక్రో-అంగుళాలు) వరకు పాలిష్ చేయబడింది. . తినివేయు సముద్ర, డి-ఐసింగ్ రోడ్ సాల్ట్ లేదా రసాయన ఎరువుల పరిసరాలలో, గట్టిపడిన కేస్పై 25-మైక్రాన్ హార్డ్ క్రోమ్ ప్లేటింగ్ లేదా QPQ లిక్విడ్ నైట్రైడింగ్ టాప్కోట్ను పేర్కొనండి.
మీ పరికరాల ఫ్లీట్లో నిరంతర పిన్ గల్లింగ్, పివోట్ జాయింట్లు క్లాంకింగ్ లేదా క్లెవిస్ చెవి పగుళ్లను ఎదుర్కొంటున్నారా?
HCIC యొక్క ప్రత్యేక ఇంజనీరింగ్ సమూహాన్ని సంప్రదించండి. మేము మాంగనీస్ కాంస్యం, కేస్-హార్డెన్డ్ అల్లాయ్ లేదా సెల్ఫ్ లూబ్రికేటింగ్ కాంపోజిట్ బుషింగ్లతో కూడిన హెవీ-డ్యూటీ కస్టమ్ సిలిండర్లను తయారు చేస్తాము, జీరో-డౌన్టైమ్ విశ్వసనీయత కోసం రూపొందించబడిన ధృవీకరించబడిన 58–62 HRC ఇండక్షన్-హార్డెన్డ్ పిన్లతో జతచేస్తాము.