మీరు మొబైల్ మెషినరీని నడుపుతుంటే-అది డంప్ ట్రైలర్ అయినా, వ్యవసాయ లోడర్ అయినా, ఏరియల్ బూమ్ అయినా లేదా వేస్ట్ కాంపాక్టర్ అయినా-మీరు బహుశా ఇలా జరగడాన్ని చూసి ఉండవచ్చు:
సరికొత్త సిలిండర్ వ్యవస్థాపించబడుతుంది. ఆపరేటింగ్ ఒత్తిడి పంప్ రేటింగ్లో బాగా ఉంటుంది. హైడ్రాలిక్ ఆయిల్ శుభ్రంగా ఉంటుంది. అయినప్పటికీ, కొన్ని వందల చక్రాల లోపల, రాడ్ వైపర్ నమలడం, గ్రంధి బుషింగ్ ఒక వైపు స్కోర్ చేయబడింది మరియు హైడ్రాలిక్ ద్రవం ప్రాథమిక రాడ్ సీల్ను దాటి పారుతోంది.
మొదటి ప్రవృత్తి తరచుగా సీల్ తయారీదారుని నిందించడం లేదా చెడు క్రోమ్ లేపనాన్ని ఊహించడం. కానీ మీరు సిలిండర్ను కూల్చివేసినప్పుడు, టెల్టేల్ మార్క్ దాదాపు ఎల్లప్పుడూ ఒకే విధంగా ఉంటుంది: రాడ్ గ్రంధి బుషింగ్లో ఒక వైపు భారీ దుస్తులు, పిస్టన్ వేర్ రింగ్పై వ్యతిరేక వైపు దుస్తులు ఉంటాయి.
ఇది ప్రెజర్ స్పైక్ లేదా సీల్ లోపం కాదు. అది సైడ్ లోడ్-మరియు పూర్తి స్ట్రోక్ వద్ద, ఇది హైడ్రాలిక్ సిలిండర్లలో నంబర్ వన్ కిల్లర్.
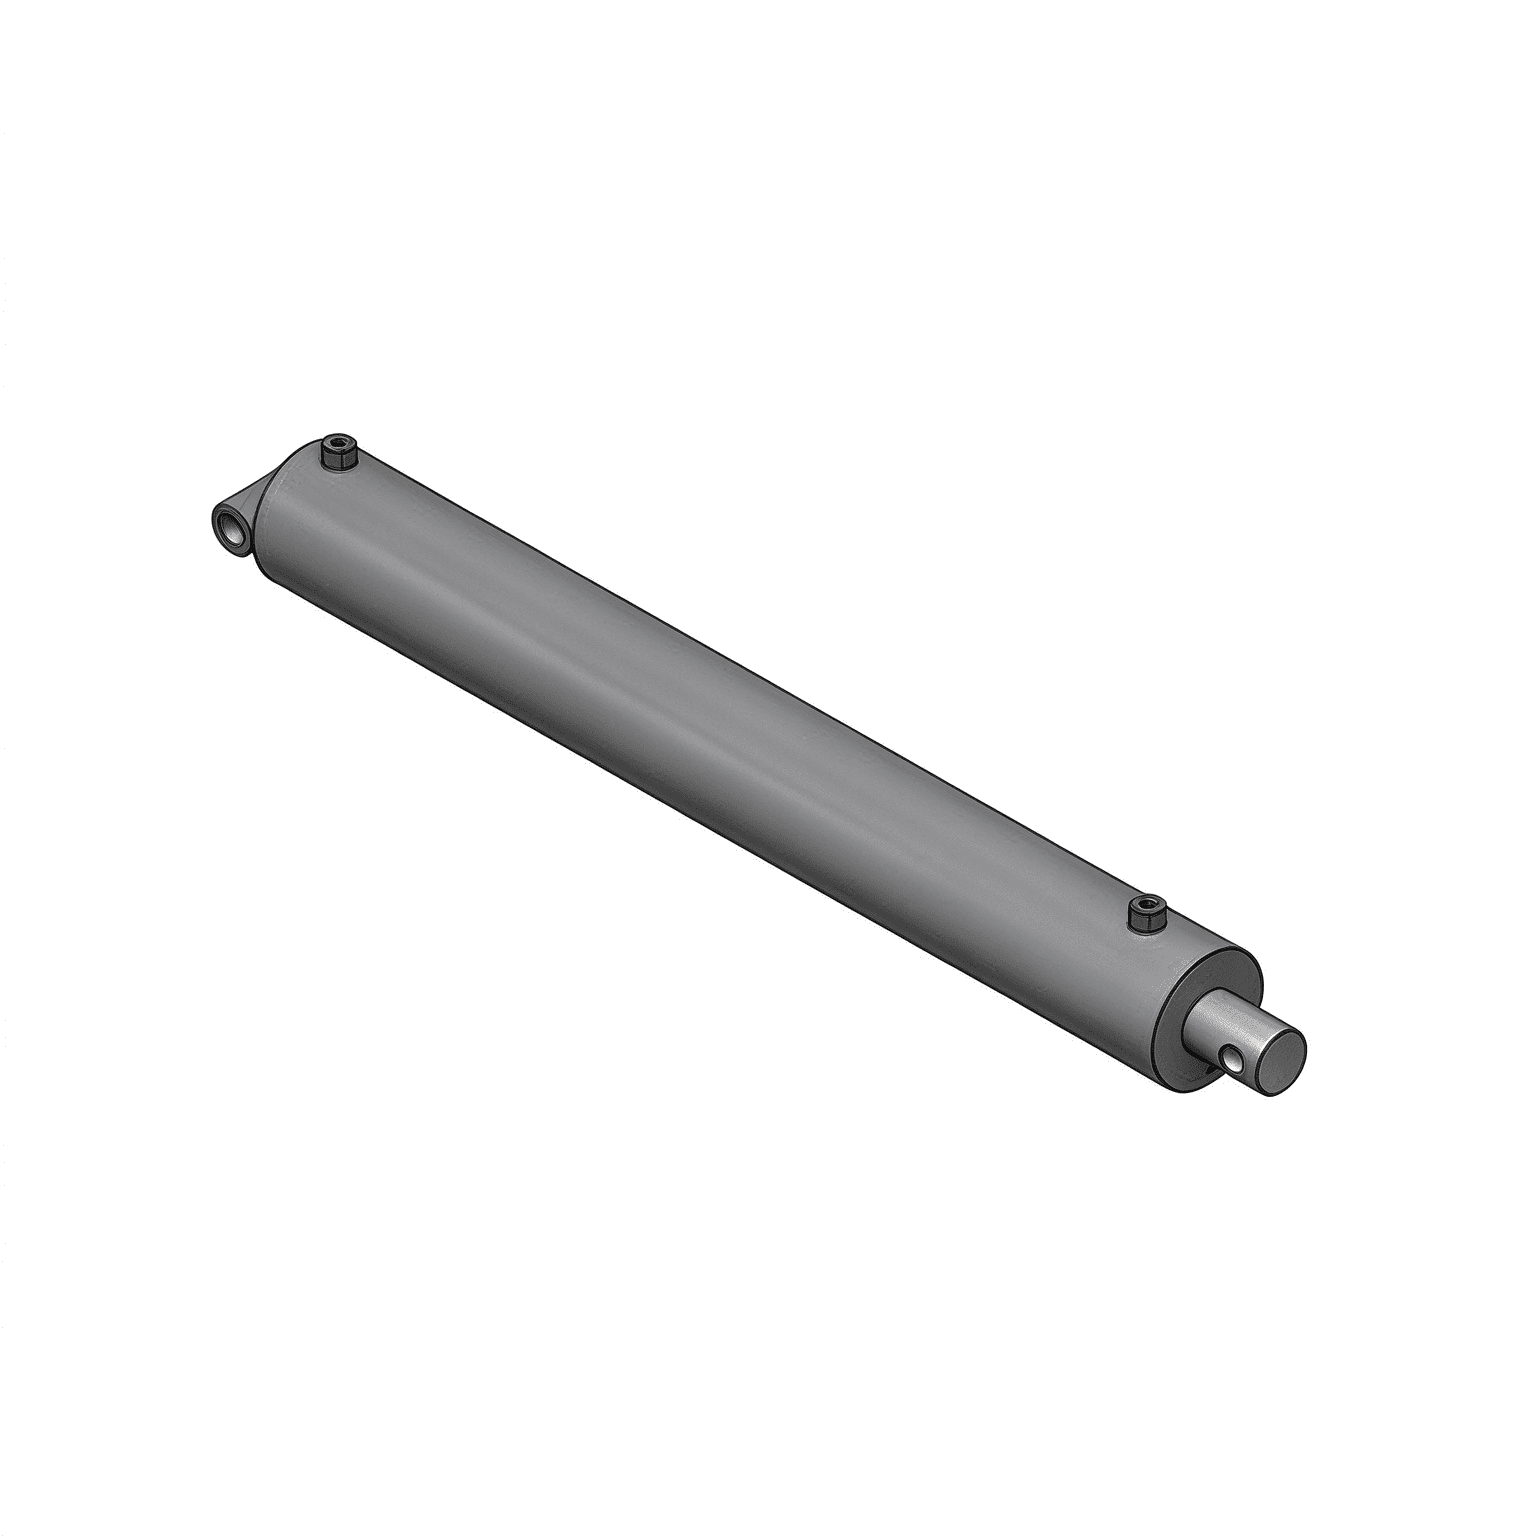
హైడ్రాలిక్ సిలిండర్లు లీనియర్ పుష్ను అందించడానికి మరియు వాటి మధ్య అక్షం వెంట లాగడానికి ఇంజనీరింగ్ చేయబడ్డాయి. అవి నిర్మాణ మద్దతు కిరణాలు కావు. అయినప్పటికీ, వాస్తవ-ప్రపంచ యంత్రాలలో, జ్యామితి మార్పులు, చట్రం ఫ్లెక్స్, పిన్ తప్పుగా అమర్చడం మరియు అసమాన లోడ్లు నిరంతరం పార్శ్వ శక్తులను పరిచయం చేస్తాయి.
యాంత్రిక వాస్తవికత ఇక్కడ ఉంది:
1. పూర్తి పొడిగింపు వద్ద బేరింగ్ స్పాన్ తగ్గిపోతుంది: సిలిండర్ రాడ్ పూర్తిగా ఉపసంహరించబడినప్పుడు, పిస్టన్ బేరింగ్ మరియు ఫ్రంట్ గ్లాండ్ బుషింగ్ మధ్య దూరం గరిష్టంగా ఉంటుంది. సిలిండర్ బలమైన అంతర్గత మద్దతును కలిగి ఉంది.
2. పరపతి గుణకం: సిలిండర్ పూర్తి పొడిగింపుకు వెళ్లినప్పుడు, పిస్టన్ ముందు గ్రంధికి దగ్గరగా మరియు దగ్గరగా కదులుతుంది. రెండు మద్దతు బేరింగ్ల మధ్య అంతర్గత దూరం (బేరింగ్ స్పాన్) చాలా తక్కువగా ఉంటుంది, అయితే బాహ్య క్షణం చేయి (విస్తరించిన రాడ్) చాలా పొడవుగా మారుతుంది.
3. తీవ్రమైన సంప్రదింపు ఒత్తిడి: రాడ్ కన్ను వద్ద నిరాడంబరమైన 200-lb పార్శ్వ శక్తి కూడా భారీ వంగడాన్ని సృష్టిస్తుంది. తక్కువ బేరింగ్ వ్యవధితో, రాడ్ మరియు గ్రంధి బుషింగ్ మధ్య అంతర్గత ప్రతిచర్య శక్తులు చదరపు అంగుళానికి వేల పౌండ్లుగా పెరిగి, లూబ్రికేషన్ ఆయిల్ ఫిల్మ్ను మరియు గాలింగ్ను అణిచివేస్తాయి.
స్టాప్ ట్యూబ్ అనేది సిలిండర్ బారెల్ లోపల, పిస్టన్ మరియు ముందు గ్రంధి తల మధ్య పిస్టన్ రాడ్పై ఉంచబడిన అంతర్గత ఉక్కు లేదా అల్యూమినియం స్లీవ్.
ఇది భౌతికంగా పిస్టన్ను పూర్తి స్ట్రోక్లో ముందు తల వైపుకు వెళ్లకుండా నిరోధిస్తుంది.

పిస్టన్ను గ్రంధికి చేరుకోవడానికి ముందు అనేక అంగుళాలు ఆపడం ద్వారా, స్టాప్ ట్యూబ్ కనిష్ట బేరింగ్ స్పాన్లో లాక్ అవుతుంది.
స్టాప్ ట్యూబ్ లేకుండా: పూర్తి పొడిగింపులో 60-అంగుళాల స్ట్రోక్ సిలిండర్ పిస్టన్ మరియు గ్లాండ్ బేరింగ్ల మధ్య 3 నుండి 4 అంగుళాలు మాత్రమే వదిలివేయవచ్చు.
6-అంగుళాల స్టాప్ ట్యూబ్తో: పూర్తి పొడిగింపులో కనీస బేరింగ్ స్పాన్ 9 లేదా 10 అంగుళాలకు పెరుగుతుంది, అంతర్గత కాంటాక్ట్ ఒత్తిడి మరియు రాడ్ కాకింగ్ను సగానికి పైగా తగ్గిస్తుంది.
ప్రామాణిక పారిశ్రామిక మరియు మొబైల్ హైడ్రాలిక్స్లో (NFPA మరియు ISO ఇంజనీరింగ్ మార్గదర్శకాలను అనుసరించి), ప్రభావవంతమైన స్ట్రోక్ 40 అంగుళాలు (సుమారు 1,000 మిమీ) మించిపోయినప్పుడు లేదా సిలిండర్ క్లెవిస్ లేదా పిన్ మౌంట్లతో అడ్డంగా పనిచేసినప్పుడు స్టాప్ ట్యూబ్ గట్టిగా సిఫార్సు చేయబడింది.
ప్రాథమిక పరిమాణ మార్గదర్శకం:
1. స్ట్రోక్ యొక్క 40 అంగుళాల కంటే తక్కువ: సాధారణ-డ్యూటీ సైకిల్స్ కోసం ప్రామాణిక బేరింగ్ స్పాన్ సాధారణంగా సరిపోతుంది, అందించిన అమరిక నిజం.
2. 40 అంగుళాల కంటే ఎక్కువ స్ట్రోక్: 40 అంగుళాల కంటే ఎక్కువ స్ట్రోక్ యొక్క ప్రతి 10 అంగుళాలకు 1 అంగుళం స్టాప్ ట్యూబ్ జోడించండి
మీరు కొత్త మెషీన్ని డిజైన్ చేస్తుంటే లేదా ఫీల్డ్ వైఫల్యాలను పరిష్కరిస్తుంటే, ఈ 4-దశల చెక్లిస్ట్ని ఉపయోగించండి:

దృఢమైన ఫుట్ మౌంట్లు లేదా ఫ్లాంజ్ మౌంట్లు ఏ కోణీయ తప్పుగా అమర్చడాన్ని తట్టుకోలేవు. మీ మెషిన్ ఫ్రేమ్ ఆపరేషన్ సమయంలో వంగి ఉంటే (ఉదా., అసమాన కంకర లోడ్ కింద డంప్ బాడీ మెలితిప్పినట్లు), గోళాకార బేరింగ్ మౌంట్లు లేదా స్వివెల్ క్లెవైస్లకు మారండి. గోళాకార బేరింగ్లు 3° నుండి 5° వరకు స్వీయ-అమరికను అనుమతిస్తాయి, గ్రంధిలో రాడ్ను బంధించకుండా నిరోధిస్తుంది.
ఒక సన్నని రాడ్ పూర్తిగా కట్టుకునే ముందు కాలమ్ కంప్రెషన్ కింద విక్షేపం చెందుతుంది. ఒక అడుగు స్ట్రోక్కి విక్షేపం 0.002" నుండి 0.005"కి మించి ఉంటే, అది సీల్ పెదవిని వక్రీకరిస్తుంది. ఒక స్టాండర్డ్ రాడ్ వ్యాసం (ఉదా., 1.50" నుండి 1.75" లేదా 2.00" వరకు) పైకి కదలడం వల్ల సెక్షన్ మాడ్యులస్ మరియు బెండింగ్ నిరోధం నాటకీయంగా పెరుగుతుంది.
స్టాండర్డ్ మెటల్-టు-మెటల్ కాంటాక్ట్, సైడ్ లోడ్ ఆయిల్ ఫిల్మ్ను దాటిన తర్వాత తక్షణం గాలింగ్కు దారితీస్తుంది. హై-గ్రేడ్ కాంపోజిట్ వేర్ రింగ్లు (గ్లాస్తో నిండిన నైలాన్, ఫినోలిక్ రెసిన్ లేదా ఫాస్ఫర్ కాంస్య వంటివి) క్రోమ్ రాడ్ను తీయకుండా పార్శ్వ ప్రభావాన్ని గ్రహిస్తాయి మరియు సూక్ష్మ కణాలను పొందుపరుస్తాయి.
ప్రారంభ యంత్రం అసెంబ్లీ సమయంలో, రెండు మౌంటు పిన్లు ఖచ్చితంగా సమాంతరంగా ఉన్నాయని ధృవీకరించండి. 4-అడుగుల పిన్ స్పాన్లో 1-మిల్లీమీటర్ కోణీయ ఆఫ్సెట్ సిలిండర్ ఏదైనా పేలోడ్ను ఎత్తే ముందు కూడా వందల కొద్దీ పౌండ్ల నిరంతర సైడ్ ప్రీలోడ్ను ఉత్పత్తి చేస్తుంది.
కస్టమ్ హైడ్రాలిక్ సిలిండర్ డిజైన్ లేదా హై-సైడ్-లోడ్ అప్లికేషన్ల రీప్లేస్మెంట్ రివ్యూను అభ్యర్థిస్తున్నప్పుడు, ఈ కీలక వివరాలను అందించడం ఇంజనీరింగ్ ధృవీకరణను వేగవంతం చేస్తుంది:
ఆపరేటింగ్ ఎన్విరాన్మెంట్ & డ్యూటీ సైకిల్: గరిష్ట పని ఒత్తిడి (PSI/బార్), సైకిల్ ఫ్రీక్వెన్సీ, పుష్/పుల్ లోడ్లు.
మౌంటింగ్ రకం & పిన్ కేంద్రాలు: ఉపసంహరించబడిన మరియు పొడిగించబడిన పిన్-టు-పిన్ కొలతలు, పిన్ వ్యాసాలు మరియు గోళాకార బేరింగ్లు అవసరమా. తెలిసిన పార్శ్వ శక్తులు లేదా కోణీయ
తప్పుగా అమర్చడం: ఫ్రేమ్ విక్షేపం అంచనాలు, గాలి లోడ్లు లేదా ఆఫ్సెట్ కీలు పాయింట్లు. ప్రస్తుత వైఫల్యం లక్షణాలు: ఇప్పటికే ఉన్న సిలిండర్ను భర్తీ చేస్తే, ధరించిన పిస్టన్ రాడ్, గ్లాండ్ బుషింగ్ మరియు సీల్ పెదవుల ఫోటోలను షేర్ చేయండి.